
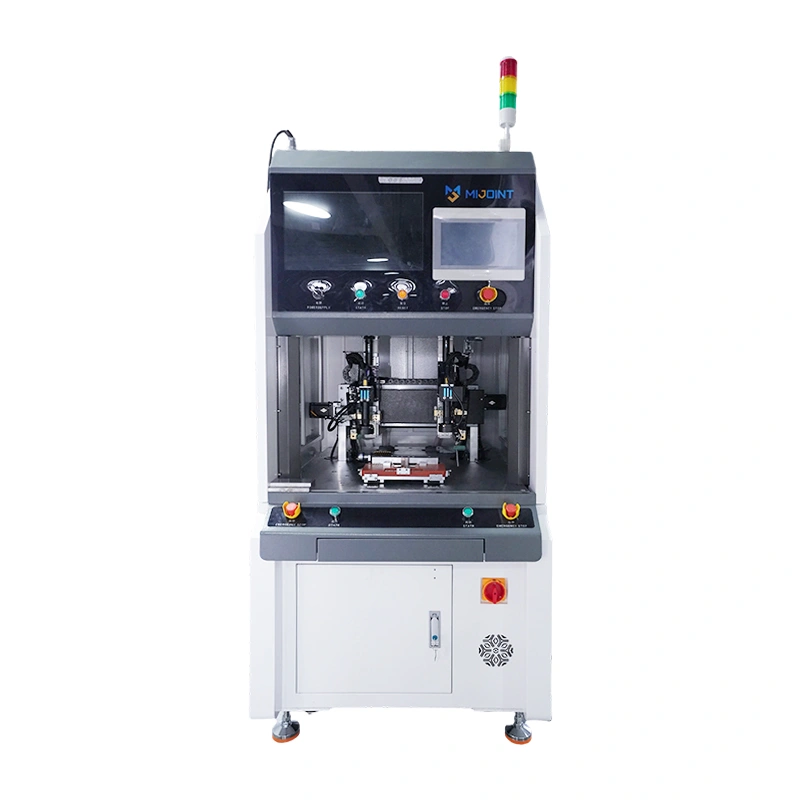
En la fabricación de electrónica de alta velocidad, elegir la opción adecuadaMáquina de soldadura por resistencia para ensamblaje de conectoreses fundamental para eliminar los cuellos de botella de la soldadura tradicional. A medida que los conectores se reducen y aumentan las demandas de rendimiento para servidores de IA, módulos de E/S automotrices y telecomunicaciones de alta frecuencia, los fabricantes necesitan soluciones de microsoldadura precisas, fiables y escalables. Esta guía completa explora cómo seleccionar el sistema de soldadura por resistencia ideal para optimizar la integridad de la señal, la resistencia mecánica y la eficiencia de producción.
¿Qué es una máquina de soldadura por resistencia para ensamblar conectores?
AMáquina de soldadura por resistencia para ensamblaje de conectoreses un sistema de fabricación de alta precisión diseñado para unir cables finos, cables twinaxiales de alta velocidad (twinax) o líneas microcoaxiales directamente a terminales conectores y tarjetas de paletas. A diferencia de los sistemas de soldadura estándar usados en industrias pesadas, la soldadura por resistencia de conectores opera a microescala. Utiliza calor localizado y fuerza mecánica para crear enlaces de estado sólido o de fusión entre materiales delicados. Dado que el proceso no introduce aleaciones de soldadura extranjeras, la unión resultante mantiene la conductividad pura y la baja impedancia de los metales base, lo cual es fundamental para la transmisión de señales de alta frecuencia y ancho de banda.
Las máquinas modernas de soldadura por resistencia integran sistemas electrónicos avanzados de control para regular la energía de soldadura con extrema precisión. Los sistemas de alto rendimiento utilizan tecnología de calentamiento por pulsos, donde la tensión de salida, la anchura de pulso y la presión de soldadura se controlan estrictamente mediante sistemas de retroalimentación en lazo cerrado. Sensores de corriente incorporados y mecanismos avanzados de detección de presión monitorizan en tiempo real las características físicas de cada articulación. Esto garantiza que la corriente eléctrica se descargue solo bajo las condiciones estructurales exactas requeridas, evitando defectos a microescala.
Estas máquinas están altamente especializadas para manipular piezas delicadas sin causar degradación térmica a los plásticos circundantes, carcasas de conectores de polímero de cristal líquido (LCP) o aislamiento de cables. Un sistema de gama alta puede soldar directamente cables esmaltados ultrafinos, conductores microcoaxiales y terminales de precisión con diámetros o espesores que van desde 0,02 mm hasta 0,30 mm. Esta capacidad los hace indispensables para la producción en masa de interconexiones de alta densidad, incluyendo interfaces de E/S de alta velocidad, conectores backplane y terminales de sensores automotrices de próxima generación.
¿Qué componentes de conector y cable pueden ser soldados por resistencia?
La soldadura por resistencia es increíblemente versátil, pero realmente destaca cuando se aplica a componentes de alta frecuencia y alta densidad que no toleran la exposición térmica prolongada de la soldadura convencional. En la electrónica moderna, este proceso se aplica ampliamente para unir cables de aleación de cobre, latón, bronce y plata directamente a terminales de conector chapados en oro o estaño. Debido a que el calor de soldadura se concentra estrictamente en la interfaz de contacto durante una fracción de segundo, el aislamiento circundante y las carcasas de plástico permanecen completamente intactos.
Los componentes y conjuntos más comunes que se benefician de esta tecnología incluyen:
- Conjuntos de cables de alta velocidad (DACs):Cables de cobre de acoplamiento directo (DAC), incluyendo conjuntos de cables twinax 400G/800G/1.6T OSFP, QSFP-DD, SFP-DD y PCIe Gen 5/6. La soldadura directa de los conductores a la tarjeta de la paleta de la PCB garantiza una pérdida mínima de inserción y de retorno.
- Terminales y microinterconexiones con estampación de precisión:Conectores de paso fino a placa, conectores flexibles de circuito impreso (FPC), micropines y bloques de terminales de alta densidad donde el espacio mecánico es extremadamente limitado.
- Arneses y sensores automotrices:Conectores de E/S de alta vibración, terminales de sensores radar/LiDAR para automóviles y conexiones de cable a terminal de alta resistencia que requieren una estabilidad térmica y mecánica superior bajo condiciones de funcionamiento adversas.
Al utilizar la unión metálica directa, los fabricantes eliminan el peso añadido, el volumen y la resistencia eléctrica de las aleaciones de soldadura. Esto da lugar a conexiones altamente fiables y de baja impedancia que cumplen con los estrictos estándares de integridad de señal de los centros de datos de IA y los sistemas de seguridad automotriz.
Cómo funciona la soldadura por resistencia en la producción de conectores
La física fundamental de la soldadura por resistencia se basa en la Ley de Joule, que establece que el calor generado es directamente proporcional al cuadrado de la corriente de soldadura, la resistencia eléctrica de la interfaz de contacto y la duración del flujo de corriente. En el ensamblaje de conectores, los electrodos de la máquina sujetan el conductor del cable y el terminal del conector bajo una fuerza mecánica precisa. Esta acción de sujeción estabiliza la resistencia de contacto en la interfaz de la unión y garantiza un camino eléctrico consistente.
Una vez alcanzada la fuerza de sujeción preestablecida, el controlador de la máquina libera un pulso eléctrico de alta corriente y bajo voltaje a través de los electrodos. Debido a que la resistencia de contacto entre el cable y el terminal es significativamente mayor que la resistencia de los electrodos en sí, se genera calor localizado al instante en la interfaz. Este calor ablanda o funde los metales adyacentes, mientras que la fuerza continua de los electrodos comprime los materiales para formar una pepita de soldadura en estado sólido.
Todo el proceso se desarrolla en cuestión de milisegundos. Este tiempo de ciclo ultrarrápido es el secreto para proteger las carcasas sensibles al calor de los conectores. El calor se genera y disipa tan rápido que no tiene tiempo de recorrer el cable para fundir el aislamiento o deformar el cuerpo de plástico del conector. El resultado es una unión limpia y altamente conductora con una zona mínima afectada por el calor (HAZ), preservando la geometría física precisa necesaria para mantener la impedancia característica.
Parámetros clave que afectan a la calidad de la soldadura
Lograr una calidad de soldadura constante en la producción de conectores de alta velocidad requiere un control preciso sobre varios parámetros físicos interconectados:
- Corriente de soldadura y amplitud de tensión:Para el ensamblaje de microconectores, la amplitud del pulso debe ajustarse en micropasos—a menudo con una resolución tan fina como 0,01 V dentro de un rango de 0,01 V a 1,99 V. Si el voltaje es ligeramente demasiado bajo, la articulación sufrirá una débil adherencia; si es demasiado alta, provocará la expulsión de material, chispas o una deformación severa del terminal.
- Ancho de pulso de soldadura (duración):Esto determina cuánto tiempo se aplica la energía eléctrica a la articulación. En aplicaciones de alambre fino y twinax, esto se mide en milisegundos, típicamente entre 0 y 29,9 ms con una resolución de 0,1 ms. Debido a que diferentes materiales de recubrimiento (como oro, estaño o níquel) presentan conductividades térmicas y puntos de fusión variables, el ancho de pulso debe personalizarse para asegurar que el recubrimiento se desplaza o se funde sin quemar el metal base subyacente.
- Fuerza del electrodo (presión):Una presión mecánica adecuada es esencial para atravesar los óxidos superficiales, aplanar la rugosidad microscópica de la superficie y evitar los huecos de aire que causan arcos eléctricos. Las máquinas avanzadas de soldadura por resistencia utilizan sensores de presión de alta precisión para asegurar que el pulso eléctrico solo se active cuando la fuerza mecánica esté dentro de la ventana objetivo. Una fuerza constante durante todo el ciclo de soldadura evita salpicaduras y garantiza un grosor uniforme de la soldadura.
Cómo elegir la máquina de soldadura por resistencia adecuada
Al evaluar unMáquina de soldadura por resistencia para ensamblaje de conectores, tu primer paso debe ser analizar tuEspecificaciones de alambre y materiales. Si tu producción implica cables coaxiales ultrafinos (hasta 44 AWG) o cables twinaxiales que requieren soldadura directa a tarjetas de paletas, necesitas una máquina especializada de soldadura de alambre fino. Asegúrate de que el sistema cuente con capacidad de regulación energética y calentamiento por pulsos de alta precisión para manejar aleaciones de cobre delicadas sin causar quemas de cable.
A continuación, evalúa elRequisitos de potencia y controlde tu entorno de producción. Una máquina fiable debe ofrecer una fuente de alimentación estable y una potencia máxima de pulsos robusta para asegurar que pueda manejar diversos grosores de material. Busca un controlador que ofrezca retroalimentación en lazo cerrado, permitiendo ajustes en tiempo real de las fluctuaciones de voltaje y corriente para mantener la energía perfectamente constante desde la primera soldadura hasta la millonésima.
Para ayudarte a evaluar tus necesidades de equipo, la siguiente tabla describe las especificaciones técnicas estándar para un sistema de soldadura por resistencia semiautomático de alta estación, diseñado para conectores de precisión y cables de alta velocidad:
| Especificaciones del equipo | Detalles de los parámetros |
|---|---|
| Potencia máxima de pulso de salida | 540 VA |
| Ancho de pulso de soldadura | 0–29,9 ms (resolución 0,1 ms) |
| Amplitud del pulso principal | 0,01–1,99 V (resolución 0,01 V) |
| Diámetro del cable/conductor soldable | Ø 0,02–0,30 mm |
| Modo de control | Manual / Automático |
| Dimensiones de la estación de soldadura | 90 x 90 mm |
| Método de calentamiento | Calentamiento por pulsos |
| Suministro eléctrico | CA 220 V |
| Dimensiones del equipo | L 620 × W 600 × H 1.600 mm (excluyendo el monitor) |
Finalmente, consideremos laHuella física y escalabilidaddel equipo. Si gestionas una planta de producción flexible, un diseño independiente tipo planta es muy ventajoso. Esto te permite desplegar la máquina como una estación de trabajo manual inicialmente y luego integrar exactamente el mismo módulo de soldadura en una línea de producción automatizada con varias estaciones cuando el volumen aumenta.
Soluciones de soldadura manuales, semiautomáticas y totalmente automáticas
Seleccionar el nivel adecuado de automatización depende del volumen de producción, la mezcla de productos y los costes laborales.
Estaciones de soldadura manuales
Las estaciones de soldadura manuales son muy efectivas para laboratorios de investigación y desarrollo, prototipado y ensamblaje de conectores de bajo volumen y alta mezcla. Permiten a los operadores posicionar manualmente configuraciones complejas de cables bajo un microscopio, lo que las hace ideales para ensamblajes altamente personalizados o de baja utilización, donde las herramientas automatizadas serían prohibitivamente costosas.
Soluciones semiautomáticas
Para líneas de producción en crecimiento, las soluciones semiautomáticas —como una máquina de soldadura por resistencia de estación única— ofrecen un equilibrio excepcional entre coste y eficiencia. Estos sistemas presentan un diseño compacto tipo suelo con una estación de soldadura dedicada (por ejemplo, una estación de 90 x 90 mm). El operador carga manualmente el conector y el cable en una lámpara, y la máquina se encarga automáticamente del sujeción, la detección de presión, el calentamiento por pulsos preciso y la monitorización en tiempo real de la corriente, reduciendo significativamente el error humano.
El flujo de trabajo típico para una estación semiautomática sigue esta secuencia:
Carga manual → sujeción precisa de sensores → soldadura por calentamiento pulsado → control automático de calidad
Líneas de montaje totalmente automáticas
Para la fabricación de interconexiones de alta generación y próxima generación (como los conjuntos de cables OSFP o CDFP), las líneas de montaje totalmente automáticas son el estándar de oro. Estos sistemas avanzados integran múltiples procesos complejos en un solo flujo continuo. Suministran materias primas, realizan decapado láser, alineación guiada por visión, soldadura por resistencia de alta precisión, inspecciones ópticas automáticas (AOI) 100% y empaquetan los productos terminados. Este nivel de automatización minimiza la intervención humana, reduce los tiempos de ciclo a 0,8 a 1,0 segundos por unidad y garantiza una repetibilidad impecable.
Comparación de niveles de automatización
Para ayudarte a determinar la mejor opción para tu planta, la siguiente tabla compara las características clave de las soluciones de soldadura por resistencia manuales, semiautomáticas y totalmente automáticas para conectores y cables de alta velocidad:
| Característica / Métrica | Estaciones de soldadura manuales | Soluciones semiautomáticas | Líneas de montaje totalmente automáticas |
|---|---|---|---|
| Volumen de producción | Bajo (I&D, prototipado, lotes pequeños) | De media a alta (escalando líneas de producción) | Volumen ultra-alto (producción en masa) |
| Tiempo medio de ciclo | Lento (muy dependiente de la habilidad del operador) | Moderado (ciclos controlados por la máquina de forma constante) | Ultrarrápido (0,8 a 1,0 segundos por unidad) |
| Participación del Operador | Alta (posicionamiento manual, sujeción y disparo) | Moderado (carga y descarga manual de accesorios) | Mínimo (operación sin supervisión, alimentación automatizada de materiales) |
| Consistencia de calidad | Variable (dependiente del operador) | Alto (parámetros automáticos de sujeción y pulso) | Extremadamente alto (guía visual y 100% de AOI) |
| Trazabilidad | Limitada (registro manual) | Bueno (monitorización de corriente y sensores en tiempo real) | Completo (integración completa de MES, datos individuales de la articulación) |
| Inversión inicial | Bajo | Moderado | Alto |
| Aplicaciones de Mejor Ajuste | Prototipos personalizados de cables de alta velocidad, conectores aeroespaciales de bajo volumen | Terminales de sensores automotrices, conectores de E/S de precisión, bloques de terminales de volumen medio | Conjuntos de cables twinax de 800G/1.6T OSFP, QSFP-DD, PCIe Gen 5/6 DAC twinax |
Defectos y soluciones comunes en la soldadura
Incluso con maquinaria de alta calidad, la deriva del proceso puede introducir ocasionalmente defectos si no se monitorizan los parámetros. La siguiente tabla detalla los defectos más comunes en la soldadura de conectores, sus causas raíz y las soluciones recomendadas:
| Defecto común | Causa raíz | Solución recomendada |
|---|---|---|
| Soldadura virtual / Articulaciones débiles | Baja entrada de calor o presión insuficiente del electrodo. | Aumenta el ancho del pulso o ajusta la fuerza del electrodo para romper los óxidos superficiales. |
| Quemado / Rotura de cables | Densidad energética excesiva o puntas de electrodos desalineadas. | Menor amplitud de pulso en pasos de 0,01 V; Inspecciona y realinea las puntas de los electrodos. |
| Chispas / Salpicaduras de material | Puntas de electrodos contaminadas o descarga de corriente prematura. | Limpia electrodos regularmente; Verifica el umbral del sensor de presión antes de disparar. |
Soldadura virtual o uniones débiles
Este es un problema común donde el conductor del cable y el terminal del conector parecen estar unidos pero separados bajo un esfuerzo mecánico mínimo. Esto suele deberse a una entrada de calor insuficiente o a una baja presión de electrodo que no logra atravesar los óxidos superficiales en el terminal chapado. La solución es aumentar ligeramente el ancho del pulso o ajustar la fuerza del electrodo para estabilizar la resistencia de contacto.
Quemado o rotura de cables
Esto ocurre con frecuencia al trabajar con cables ultrafinos twinax o microcoaxiales de menos de 0,1 mm. Esto ocurre cuando la densidad de energía es demasiado alta o las puntas de los electrodos están desalineadas, concentrando el calor en un área muy pequeña. Para resolver esto, debes reducir la amplitud del pulso principal usando ajustes de resolución fina (como pasos de 0,01 V) e inspeccionar las puntas del electrodo en busca de desgaste o desalineación.
Chispas o salpicaduras de material
Este defecto puede dañar componentes delicados de los conectores, fundir carcasas plásticas adyacentes y contaminar la zona de soldadura. Esto suele desencadenarse descargando la corriente antes de que los electrodos hayan sujetado completamente la pieza de trabajo, o por las puntas oxidadas de los electrodos. Implementar una máquina con un sensor de presión incorporado evita que el sistema dispare prematuramente, mientras que establecer un protocolo regular de limpieza y avistamiento de electrodos mantiene las superficies de contacto impecables.
Inspección de soldadura y trazabilidad de calidad
En industrias críticas como la fabricación automovilística y la infraestructura de servidores de IA, una sola unión conectora fallada puede provocar una inactividad catastrófica del sistema o la degradación de la señal. Por lo tanto, confiar en los ensayos destructivos posteriores a la soldadura ya no es suficiente. Los sistemas de soldadura por resistencia de alto rendimiento incorporanMonitorización eléctrica en tiempo realmediante sensores de corriente y voltaje integrados. Estos sensores capturan la curva dinámica de energía de cada soldadura, comparándola con un "perfil dorado" preprogramado y marcando instantáneamente cualquier desviación.
Para complementar la monitorización eléctrica, las líneas de producción de alta velocidad integranSistemas automatizados de inspección visual. Utilizando cámaras 2D o 3D de alta resolución, estos sistemas inspeccionan la geometría física de la unión de soldadura inmediatamente después del ciclo. Verifican la colocación correcta del cable en el terminal o en la tarjeta de paleta, detectan exceso de deformación y miden la altura de soldadura para asegurar que la unión cumple estrictas tolerancias dimensionales antes de que la pieza pase a la siguiente estación.
Para lograr una fabricación verdaderamente inteligente, estas herramientas de inspección deben estar directamente vinculadas a tu Sistema de Ejecución de Fabricación (MES). Al integrar los datos de los sensores de la máquina de soldadura y los resultados de la inspección visual con el MES, se establece un bucle completo de trazabilidad de calidad basado en datos. A cada conector de alta velocidad producido se le asigna un perfil de seguimiento único que contiene su tensión exacta de soldadura, duración del pulso, curva de presión e imágenes visuales de inspección, dando a tus clientes total confianza en la fiabilidad y la integridad de la señal de tu producto.
Por qué elegir Mijoint para la automatización de soldadura por resistencia de conectores
Cuando se trata de ensamblaje de conectores de alta precisión,MijointDestaca como un socio estratégico de automatización líder a nivel mundial. Fundado en 2018 en el lago Songshan, Dongguan, Mijoint se especializa en soluciones de automatización personalizadas para cables de alta velocidad, conectores e inspección de visión 2D/3D. Nuestra profunda experiencia en ingeniería en soldadura por resistencia, soldadura láser y ensamblaje de alta precisión nos permite servir a líderes globales en servidores de IA, centros de datos, fabricación de automóviles y automatización industrial.
Elegir Mijoint significa asociarse con una potencia de élite en R&D. Nuestro equipo está formado por más de 200 ingenieros dedicados—el 42% de los cuales ostenta títulos de Ingeniero Senior—liderados por veteranos del sector con una media de 15 años de experiencia. Ofrecemos tecnología de vanguardia que alcanza una precisión de montaje de hasta 0,01 mm de hasta 0,01 mm y tiempos de ciclo ultrarrápidos de 0,8 a 1,0 segundos por unidad. Nuestras máquinas de soldadura por resistencia semiautomáticas de una sola estación están diseñadas con detección avanzada de presión, sensores de corriente incorporados y regulación energética de alta precisión para garantizar una conductividad y resistencia mecánica impecables.
En Mijoint, entendemos que la velocidad de fabricación y el tiempo de actividad son fundamentales para tus resultados. Operando en una instalación de última generación de 45.000 m², podemos entregar líneas de producción duplicadas en 45 días y líneas desarrolladas a medida en 75 días. Además, nuestra red global de servicio abarca Malasia, Vietnam, Tailandia y México, respaldada por un estricto Acuerdo de Nivel de Servicio: garantía de respuesta remota de 30 minutos, envío de técnicos en 2 horas y llegada de técnicos en el lugar las 24 horas para que tu producción funcione sin problemas.
Conclusión
Seleccionar la máquina de soldadura por resistencia adecuada es una decisión crítica que afecta directamente al rendimiento eléctrico, la integridad mecánica y el rendimiento total de tu línea de montaje de conectores. Evaluando cuidadosamente los diámetros de los cables, el recubrimiento de materiales y los requisitos de energía, puedes seleccionar un sistema que proporcione el control energético exacto y la estabilidad mecánica que tu proceso requiere.
Pasar de la soldadura manual a la soldadura por resistencia de precisión no solo elimina defectos comunes como uniones frías y daños térmicos, sino que también protege tus capacidades de producción para el futuro. Ya sea que necesites una máquina flexible y semiautomática independiente para terminales de precisión o una línea de montaje automatizada totalmente integrada y de alta velocidad para cables twinax 800G OSFP/QSFP-DD, asociarte con un líder del sector como Mijoint garantiza que tu proceso de fabricación siga siendo altamente eficiente, preciso y totalmente rastreable.



