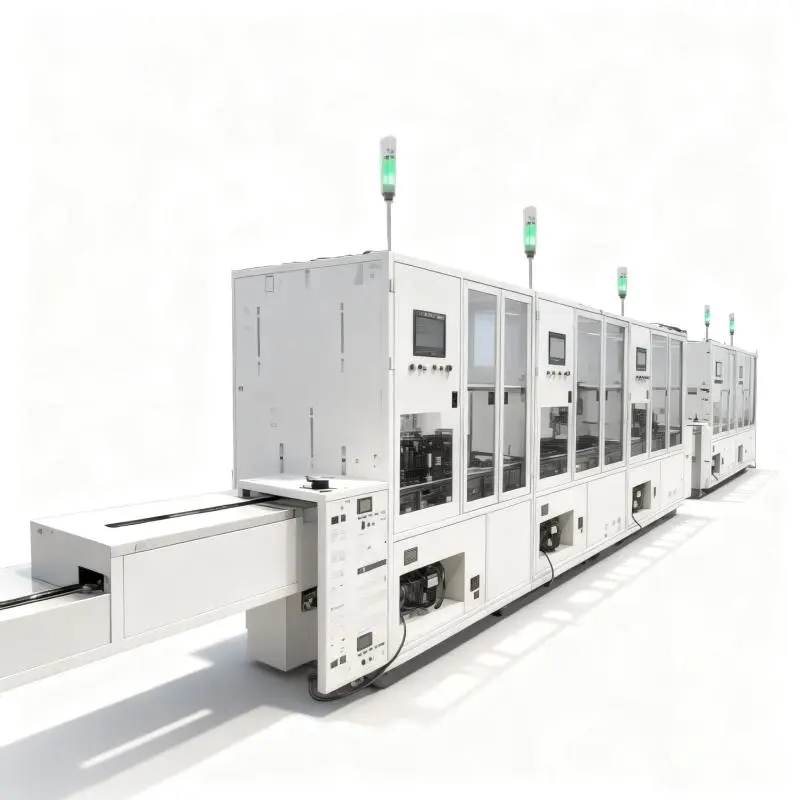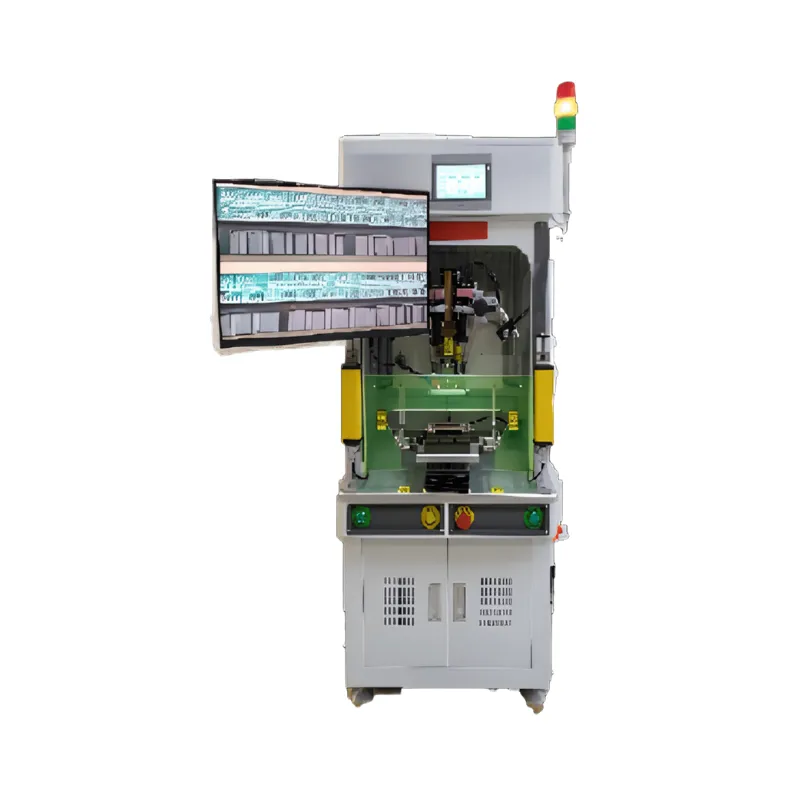
El equipo de montaje automatizado ya mide, controla y juzga casi todo lo que hace — ciclo a ciclo, unidad a unidad. La cuestión que separa a las fábricas de alto rendimiento del resto es si esos datos se recopilan y utilizan, o si se evaporan dentro del controlador de cada máquina. La recopilación de datos de máquinas para equipos de automatización consiste en capturar automáticamente parámetros de proceso, recuentos de producción, resultados de inspección y estado del equipo, trasladándolos a un sistema central y convirtiéndolos en decisiones. Si se hace bien, convierte los tiempos de inactividad no planificados y las decisiones de gestión a ciegas en operaciones monitorizadas, predecibles y en mejora continua. Esta guía explica cómo funciona, qué datos recopilar, qué tecnologías los transportan y cómo implementarlos en una línea automatizada.
¿Qué es la recopilación de datos por máquinas?
La recopilación de datos por máquina es la captura automática de información generada por el equipo de producción — valores de proceso, registros de eventos, resultados de calidad y señales de estado — y su transferencia a un sistema donde puede almacenarse, visualizarse y analizarse. La palabra "automático" tiene la mayor parte del peso de la información: los datos se mueven de la máquina al sistema sin que los operadores escriban nada, exporten archivos a mano o vuelvan a introducir números.
El ámbito abarca varias familias de datos:Datos de proceso(los parámetros que controla cada estación, como temperaturas, presiones y posiciones),Datos de producción(cuentas, tiempos de ciclo, estados de la máquina),Datos de calidad(resultados de inspección visual, mediciones eléctricas, decisiones de aprobado/suspenso), yDatos de estado del equipo(alarmas, fallos y señales de estado que presagian fallos). En las líneas automatizadas modernas, todo esto ya existe dentro del sistema de control del equipo: la recogida de datos es el acto de proporcionarlos a un lugar útil al que ir. Las líneas automatizadas de preparación de cables de Mijoint, por ejemplo, están equipadas de serie con monitorización de vídeo y monitorización remota, con trazabilidad automática de datos de producción y una interfaz de datos estándar para conectarse a un MES o a la plataforma web autodesarrollada de la empresa: la ruta de recogida forma parte del diseño de la máquina, no es un accesorio.
Puntos de dolor: Pausas no planificadas, falta de mantenimiento predictivo y decisiones de producción a ciegas
Cuando no se recopilan datos de máquinas, tres problemas dominan la vida diaria de una operación de producción.
Tiempo de inactividad no planificado
Sin datos de estado continuos, los problemas de equipo se presentan al detener la línea. Las alarmas y fallos que un sistema de monitorización surgiría como tendencias — una estación que tarda progresivamente más por ciclo, un fallo intermitente en un sensor, un parámetro que se acerca a su límite — permanecen invisibles hasta convertirse en paradas. Y como no se registró nada, la autopsia tras cada descomposición parte de conjeturas sobre lo que la precedió.
Sin mantenimiento predictivo
El mantenimiento predictivo es, en esencia, una práctica de datos: necesita registros históricos de cómo se comportaba la máquina antes de fallos pasados para poder reconocer las mismas firmas de antemano. Una máquina que no registra nada no puede ser predicha; Solo puede ser atendido en un calendario, lo que o bien desperdicia vida en componentes sustituidos demasiado pronto o corre el riesgo de fallos en componentes sustituidos demasiado tarde. Las fábricas sin datos de equipo están bloqueadas en ambos errores simultáneamente, en todas las máquinas del suelo.
Decisiones de producción a ciegas
Cuando los responsables deciden sobre el personal, la programación, la mejora de OEE o la capacidad sin recopilar datos, deciden a partir de impresiones y de informes de fin de turno rezagados. ¿Qué estación limita realmente la salida de la línea? ¿La calidad es drifting en turnos de noche? ¿El cambio de receta de ayer ayudó o perjudicó? Sin datos de máquinas, estas cuestiones se resuelven por opinión — y los programas de mejora se estancan porque sus efectos no pueden medirse.
¿Qué datos pueden generar los equipos de automatización?
Los datos disponibles son más amplios de lo que explotan la mayoría de las fábricas. Una línea automatizada bien instrumentada produce:
- Recuentos de producción y datos de ciclos.Unidades completadas por turno y por hora, tiempos de ciclo por estación y el rendimiento real frente a la capacidad de diseño — la base de la medición OEE.
- Parámetros de proceso.Los valores controlados detrás de cada unidad: perfiles de temperatura y presión de soldadura, ajustes de desmontado láser, dimensiones de conformado y recorte — los datos que explicanPor quéUna unidad resultó como salió.
- Calidad y resultados de inspección.Resultados de inspección visual, valores de prueba eléctrica como mediciones de resistencia de contacto Kelvin de cuatro hilos y decisiones de aprobado/fallo, cada uno vinculado a la unidad y a la estación que los produjo.
- Alarmas y registros de fallos.Qué se detuvo, cuándo, con qué mensaje — la materia prima para el análisis de inactividad y el mantenimiento predictivo.
- Datos de identidad y trazabilidad de la unidad.El registro por unidad —por ejemplo, datos de inspección almacenados sobre un código bidimensional marcado con láser— que vincula cada medición anterior a un producto específico.
- Estado visual.Monitorización por vídeo de la línea, útil tanto para supervisión inmediata como para diagnóstico remoto.
Como ilustración concreta de lo que revelan los datos recogidos: la línea de montaje flexible B901 de Mijoint está diseñada para una tasa de utilización del equipo superior al 90% y un rendimiento superior al 98%.Los registros de producción y calidad pueden ayudar a verificar estas cifras, rastrear el rendimiento a lo largo del tiempo e investigar desviaciones. La recogida de datos apoya el análisis de rendimiento, mientras que la utilización real y el rendimiento también dependen del equipo, proceso, materiales y condiciones operativas.
Métodos de recopilación de datos: OPC UA, SECS/GEM y pasarelas IoT
Varios enfoques estándar trasladan datos de equipos a sistemas, y la mayoría de los despliegues reales los combinan:
- Conectividad directa del controlador.Los PLC y los PCs industriales almacenan los datos más ricos, y los protocolos modernos diseñados para la comunicación industrial —OPC UA es el más adoptado— los exponen a sistemas de nivel superior en forma estructurada y documentada. Esta es la ruta preferida para parámetros de proceso y registros de eventos.
- SECS/GEM.En entornos de equipos adyacentes a semiconductores, el estándar SECS/GEM define cómo las máquinas informan eventos, datos y alarmas a los sistemas anfitriones; cuando el anfitrión de fábrica lo espera, el soporte de equipamiento para el estándar evita adaptaciones personalizadas.
- Interfaces de datos estándar y plataformas web.Los equipos que ofrecen una interfaz de datos estándar documentada —como las líneas de preparación de cables de Mijoint, que se conectan a un MES o a la plataforma web desarrollada por la empresa— pueden alimentar tanto sistemas de fábrica como plataformas más ligeras, lo cual es útil cuando aún queda por desplegar un MES completo.
- Pasarelas IoT.Para equipos que carecen de conectividad nativa, un dispositivo gateway cierra la brecha: comunica el protocolo de la máquina por un lado y la red por el otro, agregando múltiples máquinas en una sola corriente ascendente.
- Monitorización de vídeo.Un canal complementario: la monitorización remota por vídeo permite a los ingenieros ver lo que dicen los datos y lo que hace la máquina en la misma vista, lo que acorta considerablemente el diagnóstico.
El principio de selección es preferir lo que el equipo soporta de forma nativa. Una máquina con una interfaz estándar integrada recoge datos de forma más fiable que una adaptada mediante un convertidor atornillado, porque el modelo de datos fue diseñado en la fuente en lugar de ser revertido.
Almacenamiento y arquitectura de datos
Los datos recogidos necesitan un destino, y la arquitectura suele tener capas. Los valores de proceso de alta frecuencia suelen aparecer primero en un historiador o en un almacén de series temporales optimizado para escrituras rápidas y retención prolongada. Los registros a nivel de unidad — identidad, resultados de inspección, datos de trazabilidad — pertenecen al MES o a la plataforma de calidad, vinculados al identificador de unidad para que los registros puedan ser recuperados por producto. Las vistas agregadas — paneles OEE, tendencias de rendimiento, resúmenes de alarmas — se sitúan encima, sirviendo paneles a los gerentes e informes a los clientes.
Dos reglas prácticas mantienen la arquitectura sana. Primero,Preservar la identidad de la unidad de extremo a extremo: los datos que pierden su vínculo con el producto se convierten en estadísticas, mientras que los datos que los mantienen siguen siendo pruebas.Segundo, automatizar el intercambio de datos: tanto si el equipo envía registros al sistema central como si el sistema los recupera automáticamente, la transferencia no debería depender de que los operadores exporten archivos. Define cuándo se transfieren los registros y cómo se detectan y vuelven a intentar las transferencias fallidas, para que los datos de producción sigan disponibles y completos.
Las decisiones de almacenamiento también tienen una dimensión temporal. Los datos de procesos y alarmas utilizados para análisis de mantenimiento necesitan suficiente historial para cubrir variaciones estacionales y de gama de productos; Los registros de calidad a nivel de unidad deben conservarse durante el periodo que especifiquen los acuerdos de sus clientes; y los datos de los paneles pueden a menudo agregarse y resumirse sin perder valor de decisión. Decidir la retención deliberadamente —en lugar de dejar que el almacenamiento crezca hasta convertirse en un problema de coste, o purgar registros que un auditor pide después— forma parte de tratar los datos como un activo de producción. A medida que crecen los volúmenes, la arquitectura debería escalar añadiendo almacenamiento y computación detrás de las mismas interfaces, no rediseñando la capa de colección que ya utiliza el equipo.
Convertir los datos en acción: Analítica y aplicaciones
La cobranza solo se amortiza cuando los datos impulsan la acción. Las aplicaciones de mayor valor, en orden aproximado de madurez:
- OEE y análisis de tiempos de inactividad.Comparar el tiempo de producción planificado y el real, y clasificar las causas de la interrupción por frecuencia y duración, te indica exactamente dónde debe estar el esfuerzo de mejora — sustituyendo el debate tradicional sobre "dónde están las pérdidas" por la medición.
- Análisis de rendimiento y defectos.Vincular los resultados de inspección con los parámetros del proceso revela correlaciones: qué ajustes de desmontado preceden a los defectos de conductor, qué perfiles de soldadura preceden a las roturas de juntas. Este es el camino desde la extinción de incendios hasta la afinación de procesos.
- Trazabilidad y contención rápida.Cuando se detecta un defecto, los registros por unidad identifican el alcance afectado en minutos — la diferencia entre una acción dirigida y una cuarentena general.
- Mantenimiento predictivo. Los historiales de alarmas y las tendencias de parámetros apoyan el monitoreo del estado y ayudan a los equipos a detectar problemas recurrentes. Con un historial de fallos suficiente e indicadores validados, también pueden apoyar el mantenimiento predictivo, permitiendo planificar algunas intervenciones antes de un fallo.
- Monitorización y soporte remoto.Con el vídeo y los datos de estado accesibles de forma remota, los proveedores de equipos y los ingenieros de fábrica pueden diagnosticar los problemas juntos sin necesidad de esperar una visita al lugar, uno de los beneficios prácticos de la monitorización remota integrada en las líneas de preparación de cables de Mijoint.
Cómo implementar la recopilación de datos por máquina para resolver puntos ciegos operativos
La implementación tiene éxito cuando se plantea contra puntos ciegos específicos en lugar de intentarse como un gran proyecto:
- Empieza por las decisiones.Enumera las preguntas operativas que no puedes responder actualmente — la estación de cuello de botella real, las diferencias de rendimiento de turno en turno, las principales causas de inactividad — y recopila primero los datos que requieren esas decisiones.
- Inventaría lo que ya produce tu equipo.La mayoría de las máquinas modernas ya registran mucho más de lo que exponen. Establece, máquina por máquina, qué interfaz ofrece cada una y qué datos transporta.
- Cierra primero las islas.El equipo sin interfaz estándar es donde están tus puntos ciegos; Prioriza esas conexiones, usando gateways o interfaces nativas, antes de ampliar la analítica.
- Haz que la subida sea automática.Configura la transferencia continua de datos iniciada por la máquina para que la recogida sobreviva a turnos de mayor actividad: los pasos manuales de exportación son donde los proyectos de recogida mueren silenciosamente.
- Mantén la identidad de la unidad en todo momento.Cuando el equipo soporte identificación por unidad —como códigos marcados con láser y datos de inspección almacenados en MES— úsalo, para que tus datos sigan siendo evidencia y no estadística.
- Crea paneles que la gente realmente use.El medidor final — desde los datos almacenados hasta una pantalla que un supervisor revisa cada mañana — determina si la recogida cambia su comportamiento.
Por qué elegir el equipo listo para datos de Mijoint
Mijoint integra la recogida de datos en su equipo de ensamblaje automatizado como diseño estándar. ElPreparación de cable MCIO para línea automatizadayLínea automatizada de preparación de cables CDFPcombinar toda la cadena de procesos de preparación de cables con monitorización de vídeo, monitorización remota, trazabilidad automática de datos de producción y una interfaz de datos estándar para conexión MES o plataforma web. ElLínea de montaje flexible B901almacena resultados de inspección visual CCD y mediciones de resistencia de contacto Kelvin de cuatro hilos LLCR en un MES contra códigos de unidad marcados por láser — y su rendimiento ingenierizado, por encima del 90% de utilización y un rendimiento superior al 98%, es exactamente el tipo de resultado que los datos recogidos hacen visible y mantenible. ElMáquina de soldar barra rápida de alta potenciacierra el ciclo de soldadura de temperatura y presión con retroalimentación de sensores, generando los datos de proceso que tu sistema de recogida está diseñado para capturar.
Si tus requisitos de equipo o datos van más allá de estas configuraciones estándar,Contacta con nuestro equipoPara discutir una línea automatizada personalizada con la arquitectura de datos que necesita tu operación.
Conclusión
La recopilación de datos de máquinas para equipos de automatización es la diferencia entre poseer máquinas automatizadas y entenderlas. Los datos ya existen dentro de cada línea moderna — parámetros de proceso, registros de ciclos, resultados de inspección, alarmas, trazabilidad por unidad. Recogerlo automáticamente a través de interfaces estándar, almacenarlo contra la identidad de la unidad y actuar sobre ello mediante análisis OEE, análisis de rendimientos y mantenimiento predictivo convierte los tiempos de inactividad no planificados en mantenimiento gestionado y las decisiones ciegas en medidas medidas.
Si eliges equipos diseñados para informarse a sí mismos —máquinas con monitorización integrada, trazabilidad y una interfaz estándar de datos— el proyecto de recogida pasa a ser configuración en lugar de construcción. Si planeas llevar la recogida de datos por máquina a tus líneas automatizadas,contacta con el equipo de ingeniería de Mijointpara solicitar una propuesta de equipo personalizada, o visitar elSobre Mijointpágina para saber más sobre el equipo de automatización listo para datos de la empresa.