
Los conjuntos de cables de alta velocidad como MCIO, CDFP y OSFP ahora transportan el tráfico de servidores y centros de datos de IA, y el rendimiento eléctrico de todo un rack puede depender de la calidad de un solo cable. A medida que aumentan las tasas de datos, las geometrías implicadas se vuelven más pequeñas y menos tolerantes: un conductor desalineado, una capa de aislamiento rayada o un conector mal colocado pueden derivar en pérdida de señal, fallos intermitentes o un retorno de campo. Un sistema de inspección visual para el ensamblaje de cables aborda este problema comprobando cada producto automáticamente, a velocidad de producción, según criterios visuales objetivos. Esta guía explica qué es un sistema así, qué problemas resuelve para los fabricantes de cables, qué puede detectar, cómo se integra con líneas de cable automatizadas y cómo especificar uno para tu producción.
¿Qué es un sistema de inspección por visión para el montaje de cables?
Un sistema de inspección visual para ensamblaje de cables es un sistema automatizado de control de calidad que utiliza cámaras industriales, iluminación controlada y software de procesamiento de imágenes para examinar conjuntos de cables durante y después de la producción. En lugar de fiarse de los ojos del operador, el sistema captura imágenes del producto en estaciones definidas, las compara con los criterios de aceptación y toma una decisión de aprobado o suspenso en tiempo real.
En el contexto de un ensamblaje de cables, el sistema suele desempeñar dos funciones complementarias. La primera esGuía y seguimiento en proceso: las cámaras observan pasos críticos como el desmontaje, conformado e inserción del conector, y envían datos de posición al sistema de control para que la máquina pueda corregirse a sí misma. La segunda esInspección final: Tras completar el montaje y la soldadura, el sistema verifica que el cable terminado cumpla con los requisitos de calidad visual antes de ser empaquetado o lanzado.
Dado que los criterios de inspección están definidos por software, cada unidad se juzga bajo el mismo estándar. Esto elimina la variabilidad que provienen de los cambios de turno, la fatiga del operador y las diferentes interpretaciones de lo que cuenta como defecto, que es precisamente donde fallan la mayoría de los sistemas de inspección manual.
Puntos problemáticos: defectos en los cables que causan inactividad en centros de datos, altas tasas de RMA y lagunas en la inspección manual
Para entender por qué la inspección visual automatizada se ha convertido en un requisito por defecto en la producción de cables de alta velocidad, conviene analizar los tres problemas con los que los fabricantes de cables se encuentran con mayor frecuencia.
Defectos de cable que causan inactividad en el centro de datos
Los cables de alta velocidad sirven a servidores de IA, centros de datos y equipos de comunicación de alta velocidad, donde una interconexión fallida puede derribar un enlace completo. Defectos como aislamiento dañado, conductores expuestos, blindaje incompleto o un conector que no está completamente asentado pueden pasar desapercibidos, pero fallar en el campo bajo ciclos térmicos, vibraciones o carga sostenida de datos. Cuando eso ocurre, la consecuencia no es solo un cable defectuoso, sino el tiempo de diagnóstico, la logística de reemplazo y, en el peor de los casos, el tiempo de inactividad atribuido al proveedor de cable.
Altas tarifas de RMA y el coste de los defectos evitados
Cada defecto que escapa de la fábrica se vuelve más caro más adelante en la cadena. Un defecto detectado en la estación de montaje cuesta segundos; el mismo defecto que encuentra el cliente se convierte en un RMA: envío de devolución, análisis de causas raíz, retrabajo o desguace, y una marca en el historial de calidad del proveedor. Para los ensambladores de cables que atienden a clientes exigentes, controlar las tarifas de RMA no es un pensamiento secundario en el envasado: empieza por cómo se detectan los defectos de forma fiable dentro de la fábrica, antes del envío.
Brechas de inspección manual en líneas de cable de alta velocidad
La inspección visual manual tiene problemas en las líneas de cable modernas por razones estructurales. La producción de cables de alta velocidad se realiza a tiempos de takt que hacen imposible que un operador inspeccione cada característica de cada unidad; Las piezas en sí son pequeñas, con conductores de tono fino y conectores en miniatura que dificultan la vista humana; y el juicio varía de una persona a otra, por lo que la misma unidad marginal puede pasar en un turno y suspender en el siguiente. El resultado es una brecha: defectos que un sistema consistente y siempre atento detectaría se escapan porque la inspección humana nunca fue diseñada para este volumen, tamaño o repetición.
¿Qué puede detectar la inspección visual en la producción de cables?
La lista de defectos detectables depende de dónde se coloquen las cámaras y de cómo sea el proceso, pero en una línea de cable automatizada típica de alta velocidad, la inspección visual cubre:
- Aislamiento y estado del aluminio.Aislamiento residual o papel de aluminio quedado tras el desmontaje, aislamiento sobredesmontado o raspado, y daños en las capas de blindaje.
- Geometría del conductor.Calidad del preconformado y recorte del conductor, incluyendo longitud, forma y consistencia de exposición tras los pasos de desmontaje y formado.
- Corrección del conjunto del conector.Orientación y polaridad del conector, asiento de la oblea y la carcasa, y si hay subcomponentes como placas de blindaje presentes y correctamente colocados.
- Posición terminal y de contacto.Alineación de terminales dentro del conector, verificada mediante comprobaciones de visión CCD similares a las utilizadas en equipos de ensamblaje automatizado.
- Aspecto de soldadura.El resultado visual de la soldadura con barra caliente: si la unión parece completa y uniformemente formada.
- Completitud e identificación.Componentes ausentes, enrutamiento o cableado cruzado incorrecto, y la presencia y legibilidad de marcas de identificación como etiquetas o códigos.
La lista exacta de comprobación está configurada por producto. Un buen sistema permite al fabricante definir qué características importan para cada familia de cables, de modo que la misma línea puede inspeccionar diferentes productos simplemente recordando una receta distinta.
Tecnologías de visión para líneas de cable de alta velocidad
Los sistemas de visión para ensamblaje de cables generalmente combinan varios bloques de construcción.Visión 2Dgestiona comprobaciones de presencia/ausencia, medición de posición y apariencia superficial desde un único punto de vista, y es muy adecuado para verificar la colocación de componentes, la colocación de los conectores y la marcación.Visión 3DAñade información de altura y profundidad, que importa cuando la pregunta de inspección implica coplanaridad, profundidad de inserción o características que no pueden juzgarse solo desde un ángulo.
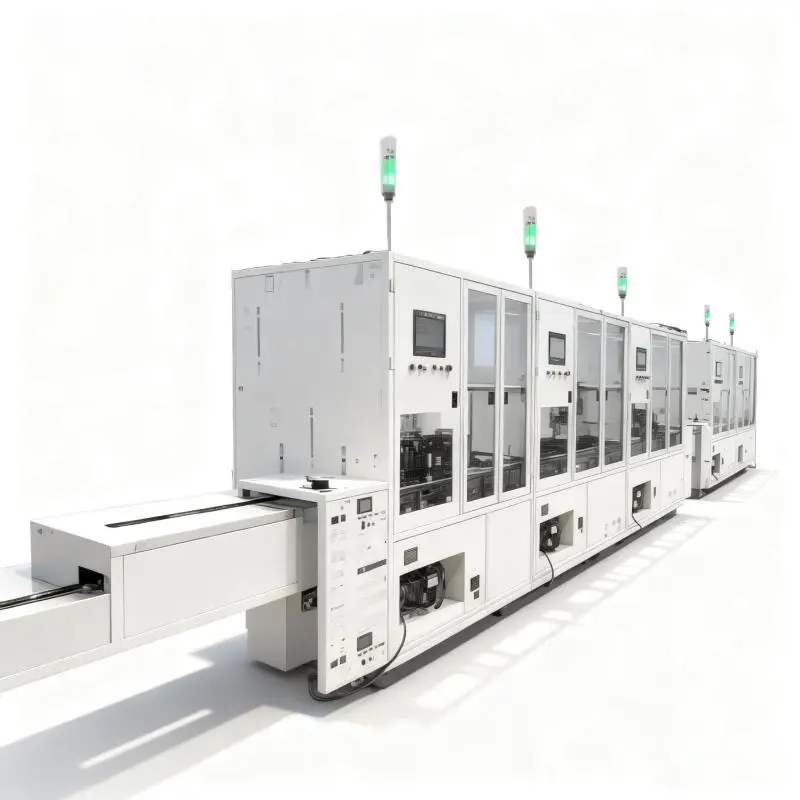
En líneas de cable de alta velocidad, la visión cada vez más trabaja junto con el proceso en lugar de solo después de él. Un ejemplo representativo es la línea de montaje de cables de alta velocidad CDFP totalmente automática de Mijoint, que integra toda la cadena de proceso — alimentación automática y cruzado de cables, desmontaje y oscilación de láser UV con papel de aluminio, retirada de papel de aluminio, desmontaje de aislamiento con láser de CO2, retirada de aislamiento, preformado y recorte final, soldadura con barra caliente y sistema automático de reflujo de abrazaderas y accesorios — y utiliza sistemas servo de alta precisión junto con guía visual para garantizar el montaje Estabilidad. En esta arquitectura, la visión no es un policía al final de la línea; forma parte del bucle de control que mantiene cada estación alineada, lo que permite que la línea funcione con un movimiento redundante mínimo de los operadores y una producción verdaderamente basada en datos.
La iluminación y la luminaria merecen la misma atención que las cámaras. Los cables son reflectantes, cilíndricos y a menudo brillantes tras decapar o soldar, por lo que un sistema que funciona en laboratorio puede fallar en la línea si la cúpula de iluminación, el ángulo de la cámara y la sujeción de piezas no están diseñados para el producto real. Esta es una de las principales razones por las que la capacidad de inspección se valora mejor como parte de la línea automatizada completa en lugar de como una compra independiente de cámaras.
Integración de la inspección con las líneas automatizadas MCIO y CDFP
La forma más práctica de juzgar la inspección visual para el ensamblaje de cables es observar cómo encaja en líneas automatizadas completas para los tipos de cable que dominan la interconexión entre servidores de IA y centros de datos.
ParaCables MCIO, la línea automatizada de preparación de alambre MCIO de Mijoint integra la cadena de proceso de preparación de alambre — incluyendo el decapado láser UV, el balanceo y eliminación de papel de aluminio, el desmontaje láser de CO2, la eliminación de dieléctricos y la preformación y recorte final de conductores, combinados con soldadura automatizada de Hot Bar. La línea está equipada con monitorización de vídeo y monitorización remota, registra la trazabilidad automática de datos de producción y proporciona una interfaz estándar de datos que puede conectarse a un MES o a la plataforma web autodesarrollada por Mijoint. En otras palabras, la capa de inspección y monitorización ya forma parte del diseño base de la línea, no es un complemento que se debe adaptar.
ParaCables CDFP, la línea automatizada de preparación de cables CDFP cubre la cadena de proceso equivalente y añade soldadura automática y un sistema automático de reflujo de abrazaderas y accesorios, en una línea con una huella total de aproximadamente L18350 × W1500 × H1950 mm. Al igual que la línea MCIO, lleva monitorización de vídeo, trazabilidad automática de datos de producción y una interfaz de datos estándar para la integración de MES. Subiendo un nivel, la línea de montaje de cables de alta velocidad CDFP totalmente automática añade guía visual en todo el proceso junto con integración completa de MES, de modo que la estabilidad del ensamblaje se supervisa de forma continua en lugar de comprobarse solo al final.
Para alta velocidadConector y conjunto de cablesMás allá de la preparación de cables, la línea de montaje de conectores NearStack de Mijoint con sistema de inspección es una línea inteligente integrada de proceso completo para conectores y conjuntos de cables de la serie NearStack, que cubre ensamblaje de obleas, preparación de cables, soldadura láser, montaje de placas de blindaje y descarga automatizada — diseñada para servidores de IA, centros de datos y equipos de comunicación de alta velocidad. Su sistema de inspección integrado es lo que permite a la línea mantener una producción de alta velocidad y alta precisión en todos estos procesos sin depender de comprobaciones manuales posteriores.
En el lado del rendimiento, estas líneas están diseñadas para volúmenes reales de producción: la línea de preparación de alambre MCIO está diseñada para unas 1.000 piezas por turno, con un camino de mejora hacia 2.000 piezas por turno. Por tanto, la inspección y el seguimiento deben seguir el ritmo de la línea — otro argumento a favor de la visión integrada en lugar de la atornillada.
Cómo la inspección automatizada reduce las tasas de defectos en los cables y el RMA
La inspección visual automatizada aborda el problema de RMA en tres puntos. Primero, avanza la detección de defectosAguas arriba: cuando la visión forma parte del bucle de proceso — como en el decapado, conformado y soldadura guiados por visión — la máquina corrige o señala un problema en la estación donde ocurre, en lugar de dejar que una unidad defectuosa continúe aguas abajo y consuma más valor antes de ser rechazada.
Segundo, realiza la inspecciónconsistente. Los criterios definidos por software significan que el mismo defecto se trata igual en cada unidad, en cada turno. Los casos marginales dejan de depender de quién está de servicio, y los datos de defectos que produce el sistema proporcionan al equipo de calidad una base objetiva para ajustar el proceso.
Tercero, hace que todas las unidadesrastreable. Cuando los datos de inspección y monitorización se registran automáticamente y se envían a un MES a través de una interfaz estándar, un retorno de campo puede rastrearse hasta sus datos de producción en lugar de investigarse desde la memoria. Esto acorta el análisis de causas raíz, reduce cualquier alcance de contención y proporciona al cliente evidencia en lugar de garantías — que a menudo determinan si un evento de calidad se convierte en un RMA rutinario o en una cuenta perdida.
Cómo especificar y seleccionar un sistema de visión
Al evaluar un sistema de inspección visual para ensamblaje de cables, los siguientes criterios separan los sistemas que funcionan en producción de los que solo funcionan en demostraciones:
- Empieza por tu lista de defectos.Especifica el sistema en función de los defectos reales que tus clientes hayan devuelto o que tus auditorías hayan detectado, no en función de una lista genérica de folleto. Cada defecto de la lista debe corresponder a una posición de cámara, disposición de iluminación y algoritmo de detección.
- Ajusta la capacidad óptica a la geometría de la pieza.Los conductores de paso fino, los conectores en miniatura y las superficies reflectantes determinan la resolución de la cámara, la distancia de trabajo del objetivo y el tipo de iluminación que necesitas. Pide verificación de tus propias piezas, no de piezas de muestra.
- Comprueba la compatibilidad de takt-time.El sistema debe completar la captura, el procesamiento y la decisión dentro del tiempo de ciclo de la línea. Un paso de inspección que ralentice la línea se evitará en la práctica, sin importar lo capaz que sea.
- Confirma la salida de datos.El sistema debería exportar automáticamente los resultados a tu MES o a la plataforma de calidad a través de una interfaz de datos estándar, para que los resultados de inspección se conviertan en registros de trazabilidad en lugar de imágenes aisladas.
- Controla falsas aceptaciones y falsas rechazadas.Ambos importan: los falsos aceptan defectos de fuga, mientras que los rechazos falsos excesivos inundan la línea con reestructuraciones y erosionan la confianza del operador en el sistema. Pregunta cómo se ajusta y reajusta la receta a medida que cambian los productos.
- Planifica los cambios.Si usas varias familias de cables, el sistema debería cambiar rápidamente entre recetas de producto — idealmente con retirada de recetas de un solo clic, coherente con cómo las líneas automatizadas modernas gestionan el cambio.
Por qué elegir el equipo de ensamblaje de cables de Mijoint
Mijoint integra visión, monitorización y trazabilidad en su equipo de automatización de cables como un diseño integrado y no como una ocurrencia secundaria. ElPreparación de cable MCIO para línea automatizadacombina toda la cadena de procesos de preparación de cables con soldadura automatizada de Hot Bar, monitorización de vídeo, monitorización remota, trazabilidad automática de datos de producción y una interfaz de datos estándar para MES o la plataforma web autodesarrollada de Mijoint. ElLínea automatizada de preparación de cables CDFPextiende la misma arquitectura con soldadura automática y un sistema automático de reflujo de abrazaderas y luminarias.
Para la cobertura de proceso completo, laLínea de montaje de cables CDFP de alta velocidad totalmente automáticaintegra la guía por visión con sistemas servo de alta precisión en todo el proceso — desde alimentación por cables y desmontado láser hasta soldadura con barra caliente y reflujo de accesorios — junto con integración completa de MES. Para el ensamblaje a nivel de conector, la línea de montaje de conectores NearStack con sistema de inspección proporciona ensamblaje de obleas, preparación de cables, soldadura láser, montaje de placas de blindaje y descarga automatizada como una línea inteligente para servidores y centros de datos de IA.
Si tus productos de cable o los requisitos de inspección van más allá de las configuraciones estándar descritas aquí,Contacta con nuestro equipoPara hablar sobre una línea automatizada personalizada construida en torno a tus productos y criterios de calidad.
Conclusión
Un sistema de inspección visual para el ensamblaje de cables ya no es un accesorio opcional para la producción de cables a alta velocidad, sino el mecanismo que permite la calidad constante a velocidades de línea automatizadas. Al detectar defectos de decapado, conformado, ensamblaje y soldadura en proceso, manteniendo cada unidad con el mismo estándar definido por software y enviando datos de inspección a sistemas de trazabilidad y MES, aborda directamente los tres problemas que más afectan a los proveedores de cables: fallos en el campo, tasas de RMA y las lagunas inherentes a la inspección manual.
Los resultados más fiables provienen de la inspección integrada en la propia línea: la guía por visión trabajando con los sistemas servo, las interfaces de monitorización y datos integradas en el equipo, y la integración del MES planificada desde el principio. Si estás evaluando una solución de inspección visual para MCIO, CDFP u otra producción de cables de alta velocidad,contacta con el equipo de ingeniería de Mijointpara solicitar una propuesta de equipo personalizada, o visitar elSobre Mijointpágina para saber más sobre las capacidades de automatización de cables de la empresa.



