
Introducción
Las uniones de soldadura son de los elementos más pequeños y críticos de un producto electrónico — y de los más difíciles de inspeccionar. Una articulación desalineada, incompletamente adherida o calentada de forma desigual puede pasar una rápida comprobación visual y aun así fallar en el campo. Para los fabricantes que ejecutan procesos automatizados de soldadura como la soldadura en barra caliente y el PGRS (soldadura por reflujo por pulsos), la cuestión de la inspección no es si comprobar las uniones, sino cómo comprobarlas con precisión, repetición y velocidad de producción.
Un sistema de inspección de soldadura proporciona esa respuesta. Dependiendo de la tecnología, puede verificar la geometría de la junta, detectar defectos internos ocultos, medir la altura de la soldadura o guiar el propio equipo de soldadura para que se alinee con precisión con las pastillas y conductores antes de aplicar el calor. Elegir el sistema adecuado requiere comprender tanto los tipos de defectos que produce tu proceso como las capacidades y límites de cada tecnología de inspección.
Esta guía repasa los puntos de dolor comunes que llevan a los fabricantes a invertir en la inspección de juntas de soldadura, los defectos que detectan estos sistemas, las principales tecnologías de inspección disponibles, cómo la inspección se integra con los procesos de soldadura de barra rápida y PGRS, y los criterios que más importan a la hora de seleccionar un sistema. También presenta cómo el equipo de soldadura guiado por visión de Mijoint incorpora precisión de posicionamiento de grado inspeccional directamente en el proceso de soldadura.
¿Qué es un sistema de inspección de juntas de soldadura?
Un sistema de inspección de juntas soldadas es cualquier combinación de hardware y software que evalúa las uniones de soldadura según criterios de calidad definidos —de forma automática o semiautomática— y produce un resultado sobre el que el proceso de producción puede actuar. La evaluación puede realizarse antes de soldar (verificando que el conductor y la almohadilla están correctamente posicionados), durante la soldadura (monitorizando el proceso) o después de la soldadura (comprobando la unión terminada).
Lo que todos los enfoques de inspección de juntas de soldadura tienen en común es el objetivo: sustituir el juicio humano subjetivo y propenso a la fatiga por mediciones repetibles. Un inspector capacitado puede evaluar unas pocas uniones por minuto con una consistencia decreciente durante un turno; Un sistema de inspección evalúa cada articulación de cada placa, ciclo tras ciclo, utilizando los mismos criterios cada vez.
Es importante destacar que la inspección no solo consiste en rechazar articulaciones defectuosas. Los datos de inspección más valiosos se reflejan en el propio proceso — corrigiendo la alineación, la deriva de señalización y permitiendo que los equipos de soldadura se adapten a la variación real de las piezas antes de que se generen defectos. Este es el principio detrás de las máquinas de soldadura guiadas por visión, que utilizan visión 3D para localizar pastillas y conductores y ajustar la posición de soldadura en tiempo real.
Puntos problemáticos: soldadura en frío, vacíos y retornos de campo por defectos de soldadura
Juntas de soldadura en frío
Se forma una unión de soldadura fría cuando la soldadura no alcanza la temperatura necesaria para una adecuada unión metalúrgica. Visualmente, la articulación puede parecer completa; eléctrica y mecánicamente, es débil. Las uniones frías provocan conexiones intermitentes que superan algunas pruebas funcionales y fallan otras, uno de los modos de fallo más frustrantes en la fabricación electrónica, porque el defecto se esconde dentro de una unión que parece aceptable. En los procesos de barra caliente y PGRS, el calentamiento desigual a lo largo de la cara de soldadura es una causa directa: las secciones de la unión que reciben calor insuficiente nunca se refluyen completamente.
Vacíos y defectos internos
Los huecos son cavidades dentro de la unión de soldadura — gas atrapado o residuos de flujo que reducen el área de unión efectiva. Una unión con un vacío significativo puede parecer perfecta desde fuera mientras solo tiene una fracción de su resistencia mecánica y eléctrica prevista. Dado que el defecto es interno, las comprobaciones visuales superficiales no pueden detectarlo, y la debilidad solo se manifiesta bajo tensión mecánica, ciclos térmicos o vibraciones en el campo.
Devoluciones en el campo y coste de la garantía
Cuando los defectos de soldadura pasan al cliente, el coste se multiplica. Un producto devuelto debe ser diagnosticado, reparado o reemplazado, y enviado de vuelta; En centros de datos y aplicaciones automotrices, un solo conector fallido puede derribar equipos mucho más valiosos que el propio componente. Los fallos en el campo también dañan la confianza del cliente y pueden provocar auditorías o revisiones de cualificación. Los fabricantes que analizan reclamaciones de garantía suelen rastrear una parte significativa de las devoluciones a procesos de soldadura que carecían de una cobertura adecuada de inspección, por eso el control de calidad de la soldadura merece ser tratado como una inversión a nivel de sistema y no como un gasto a nivel de estación.
Defectos comunes en juntas de soldadura y métodos de detección
Los defectos en la unión de soldadura se dividen en categorías reconocibles, cada una con enfoques característicos de detección:
- Desalineación y desplazamiento.El conductor queda parcial o completamente fuera de su plataforma. Detección: medición de posición antes de la soldadura — sistemas de visión que localizan pastillas y conductores y calculan la desviación — o comparación visual posterior a la soldadura con la geometría objetivo.
- Soldadura insuficiente o excesiva.Muy poca soldadura deja una articulación débil; Demasiado crea puentes y cortocircuitos hacia conductores adyacentes. Detección: medición geométrica de la unión terminada, comparando la superficie, altura o volumen de soldadura con la especificación.
- Juntas frías y reflujo incompleto.La soldadura no se derritió ni se unió completamente. Detección: análisis de textura superficial y geometría de juntas, apoyado por el seguimiento del proceso de temperatura real y perfil de calentamiento durante la soldadura.
- Vacíos y cavidades internas.Huecos ocultos dentro de la articulación. Detección: métodos de inspección interna como la radiografía, que emiten imágenes a través de la articulación para revelar cavidades que la inspección superficial no puede ver.
- Puente y pantalones cortos.La soldadura conecta conductores que deberían estar aislados. Detección: pruebas eléctricas e inspección visual/geométrica del espacio entre conductores adyacentes.
De esta lista se derivan dos conclusiones prácticas. En primer lugar, ningún método de detección abarca todos los tipos de defecto: los métodos de geometría superficial y los métodos de imagen interna responden a diferentes preguntas. Segundo, cuanto antes se detecte un tipo de defecto, más barato es solucionarlo: detectar un desalineamiento antes de soldar evita el defecto por completo, mientras que encontrar un vacío tras soldar implica rehacer o desguazar.
Tecnologías de inspección: AOI 2D, SPI 3D y Rayos X
AOI 2D (Inspección Óptica Automatizada)
El AOI 2D utiliza cámaras y procesamiento de imágenes para examinar las uniones desde arriba. Verifica la presencia, la posición y las características visuales — cobertura de soldadura, contorno de la junta, puente entre conductores adyacentes. Es rápida y muy adecuada para revisiones de alto volumen de características visibles en la superficie. Su limitación es la profundidad: una imagen 2D no puede medir la altura de la soldadura ni revelar nada sobre la estructura interna de la unión. Una articulación con apariencia aceptable pero con vaciación oculta pasará AOI 2D.
Inspección 3D
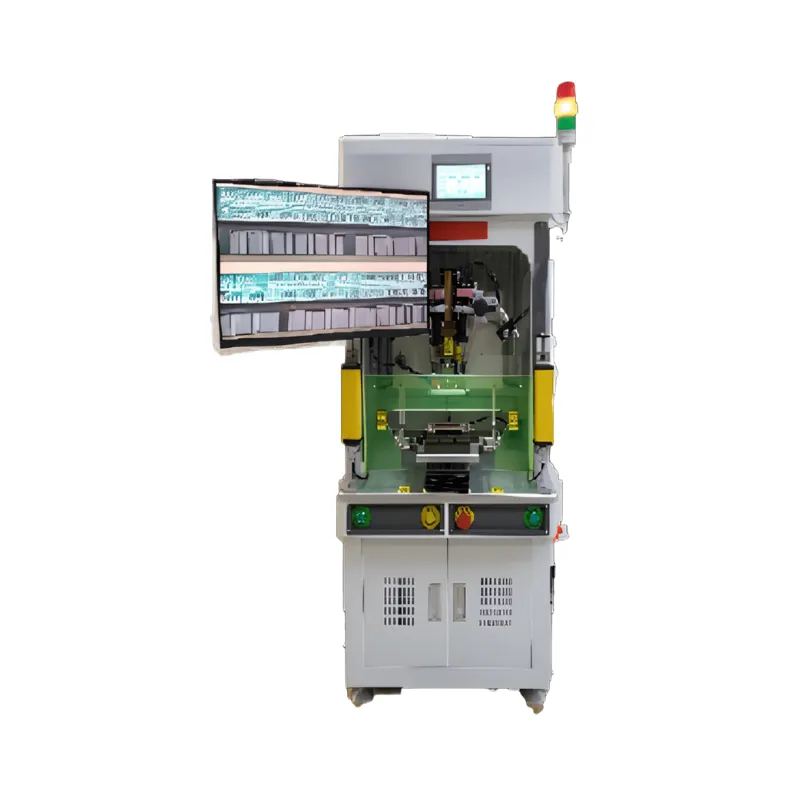
Las tecnologías de inspección 3D reconstruyen el perfil de altura de la zona de la junta, permitiendo medir la altura, volumen y coplanaridad de la soldadura — características invisibles en una imagen plana. El mismo principio de medición 3D también impulsa una aplicación diferente: en lugar de inspeccionar las uniones tras la soldadura, la visión 3D localiza las pastillas y conductores antes de soldar y guía el equipo hacia la alineación correcta. En la máquina de soldar PGRS guiada por visión 3D de Mijoint, la visión 3D posiciona las almohadillas y conductores de la PCB, calcula las desviaciones de posición en tiempo real y alimenta los datos al sistema principal de control para la soldadura por alineación adaptativa, convirtiendo la medición de inspección en prevención de defectos.
Inspección por rayos X
Imágenes de inspección por rayos X a través de la unión, revelando la estructura interna: vacíos, soldadura insuficiente bajo los componentes y puentes ocultos. Es el método definitivo para los defectos internos que ninguna técnica superficial puede detectar. Sus compensaciones son el coste y el rendimiento — los sistemas de rayos X representan una inversión significativa y normalmente inspeccionan muestras o juntas específicas de alto riesgo en lugar de todas las juntas de cada placa. Muchos fabricantes utilizan rayos X para la validación de procesos y el muestreo periódico, confiando en métodos más rápidos para la inspección completa de producción.
Integración de la inspección con barra rápida y soldadura PGRS
Barra caliente y PGRS soldando conductores de unión a almohadillas de PCB usando una herramienta de unión calefactada, con calor aplicado bajo presión y tiempo controlados. Estos procesos exigen una alineación estricta: la barra debe contactar simultáneamente con toda la zona de soldadura y el conductor debe situarse sobre la almohadilla dentro de una pequeña tolerancia posicional. Dos ejemplos a nivel de equipo muestran cómo la inspección se integra con el proceso:
Soldadura adaptativa guiada por visión.ElMáquina de soldar PGRS guiada por visión 3D (doble estación)utiliza visión 3D para localizar pastillas y conductores de la PCB, calcula la desviación de posición en tiempo real y alimenta el resultado al sistema de control principal, que adapta la alineación de soldadura en consecuencia. El diseño de doble estación permite que la carga y la soldadura se solapen para el rendimiento, y la máquina soporta un proceso de pre-soldadura para aplicaciones que requieren conductores pre-estañados. ElMáquina de soldar PGRS en líneaextiende la misma capacidad a un flujo continuo en línea: carga automática, reconocimiento visual, corrección de desviación de conductores, soldadura y descarga automática — las comprobaciones de visión se integran en cada ciclo en lugar de realizarse por separado aguas abajo.
Uniformidad térmica para áreas de soldadura anchas.La alineación es solo la mitad de la calidad de la unión; La otra mitad es el calor. En superficies de soldadura anchas — como placas de circuito de gran formato PCIE y CEM — el calentamiento desigual a lo largo de la barra crea secciones frías y uniones desiguales. Mijoint'sMáquina de soldar barra rápida de alta potenciaEsto se soluciona mediante optimización estructural y control preciso de la temperatura por resistencia local, logrando un equilibrio térmico a lo largo de la amplia cara de soldadura para que las soldaduras de la unión sean uniformes en una sola operación.
Construir un sistema de calidad en circuito cerrado para eliminar problemas de soldadura
El control de calidad de soldadura más eficaz es un lazo cerrado: la medición influye en el proceso, y el proceso genera nuevas mediciones. Una arquitectura práctica de lazo cerrado para la calidad de las uniones de soldadura incluye cuatro capas:
- Verificación previa al proceso.Antes de aplicar calor, la visión confirma que hay conductores y almohadillas presentes y correctamente posicionados. La desalineación — el defecto más barato de arreglar — se corrige antes de convertirse en una articulación.
- Adaptación y monitorización en proceso.Durante la soldadura, el equipo mide la geometría real de la pieza (mediante cálculo de desviación de visión en 3D) y adapta la alineación; Los parámetros de calentamiento se controlan y monitorizan para que cada unión reciba el perfil térmico previsto.
- Inspección posterior al proceso.Tras la soldadura, la inspección adecuada al riesgo de defecto — comprobaciones geométricas para características superficiales, muestreo de rayos X para asegurar la integridad interna — verifica el resultado antes de que el producto se traslade río abajo.
- Retroalimentación y corrección.Los resultados de la inspección se analizan para detectar tendencias. Una deriva en la geometría de la articulación apunta hacia la alimentación o alineación; Un patrón de uniones frías apunta a parámetros de calentamiento. Corregir la causa aguas arriba cierra el bucle y evita la recurrencia de defectos.
Las fábricas que implementan esta estructura dejan de tratar los defectos de soldadura como eventos aleatorios que hay que detectar y empiezan a tratarlos como señales de proceso que deben eliminarse. El beneficio compuesto es que hay menos rendimientos en el campo: uniones que se soldaron correctamente la primera vez, se verificaron en el ciclo y se rastrearon durante el proceso.
Criterios clave de selección
Al comparar enfoques y equipos de inspección de juntas soldadas, evalúe lo siguiente:
- Cobertura de defectos frente a tu perfil real de defectos.Haz una lista de los tipos de defectos que realmente produce tu proceso (a partir de datos de rendimiento y análisis de rendimientos), y luego confirma que la tecnología candidata los detecta. Un sistema con excelente cobertura de superficie no ayuda si tus pérdidas provienen de vacíos internos.
- Integración con el proceso de soldadura.Los sistemas que miden antes y durante la soldadura previenen defectos; sistemas que solo inspeccionan después los clasifican. Los equipos de soldadura guiados por visión que realizan cálculos de desviación 3D y alineación adaptativa abordan la desalineación en su origen.
- Impacto en la velocidad y el tiempo de ciclo.La inspección integrada en el ciclo de la máquina añade cobertura sin añadir tiempo de ciclo. Verifica que el rendimiento de inspección iguale o supere la tasa de producción de tu línea.
- Repetibilidad y rendimiento de llamadas falsas.Solicita datos sobre la repetibilidad de las mediciones y las tasas de rechazo falso. Un sistema que señala buenas articulaciones desperdicia mano de obra y erosiona la confianza del operador.
- Capacidad de proceso del propio equipo de soldadura.La inspección no puede compensar un proceso de soldadura inestable. Evalúa el control térmico de la plataforma de soldadura (por ejemplo, control local preciso de la temperatura de resistencia para amplias áreas de soldadura) junto con sus características de inspección: la calidad de las juntas comienza con el equipo de soldadura.
- Conectividad de datos.Los resultados de inspección que alimentan los registros de producción apoyan la trazabilidad y el análisis de tendencias; las estaciones de inspección aisladas pierden este valor.
Por qué elegir las soluciones de inspección de juntas soldadas de Mijoint
Mijoint integra la medición de grado de inspección directamente en su equipo de soldadura, de modo que la calidad de la unión se protege en el momento de la creación en lugar de comprobarse después:
- ElMáquina de soldar PGRS guiada por visión 3D (doble estación)localiza las placas y conductores de la PCB en 3D, calcula las desviaciones de posición en tiempo real y alimenta los resultados al sistema principal de control para la soldadura por alineación adaptativa — con productividad en doble estación y soporte para procesos de pre-soldadura.
- ElMáquina de soldar PGRS en líneaofrece el mismo posicionamiento visual 3D y soldadura adaptativa en una configuración totalmente en línea: carga automática, reconocimiento visual, corrección de desviación de conductores, soldadura y descarga automática en un proceso continuo.
- ElMáquina de soldar barra rápida de alta potenciaresuelve el problema del calentamiento de área amplia en placas de circuito de gran formato PCIE y CEM, con optimización estructural y un control preciso de la temperatura por resistencia local que mantiene el equilibrio térmico a lo largo de la cara de soldadura para uniones uniformes y de paso único.
En estas plataformas, la capacidad de inspección no es una estación atornillada, sino que forma parte del propio proceso de soldadura, midiendo y corrigiendo en cada ciclo. Si tus productos implican requisitos de soldadura más allá de estas configuraciones estándar, Mijoint también ofrece equipos personalizados construidos en torno a los planos de tu producto y los requisitos del proceso —Contacta con nuestro equipopara solicitar una solución personalizada.
Conclusión
Elegir el sistema adecuado de inspección de soldadura comienza con tus defectos: mapea los modos de fallo que realmente produce tu proceso y luego selecciona la tecnología —o combinación de tecnologías— que los detecta lo antes posible. Recuerda que la AOI 2D verifica lo que es visible, la medición 3D añade altura y permite la guía previa a la soldadura, y la radiografía revela qué es interno. Por encima de todo, da peso a la inspección integrada en el propio proceso de soldadura: la alineación guiada por visión, la corrección de desviaciones en tiempo real y el calentamiento controlado evitan la mayoría de los defectos de la unión antes de que existan.
Si estás evaluando equipos de soldadura con capacidad de inspección integrada y necesitas una solución configurada para tus productos específicos y requisitos de calidad,contacta con el equipo de ingeniería de Mijointsolicitar una propuesta de equipamiento personalizada. Para saber más sobre las capacidades de soldadura de la empresa y su experiencia en el sector, visita elSobre MijointPágina.



